English
Știri
Acasă / Știri / Știri din industrie / Cum să remediați un cazan care are scurgeri: cauze, diagnostic, pași de reparare în plante
O băltoacă sub carcasa unui cazan industrial este rareori doar o problemă de instalații sanitare. Pe un cazan de căldură reziduală de gaze arse de cuptor de cocs de 60 t/h, apa care apare de-a lungul cusăturii carcasei indică, de obicei, unul din trei lucruri: o sudură eșuată între tub-foaia tubulară, un tub economizor subțire sau o garnitură plângătoare. Cele trei defecte arată aproape identice de pe pasarelă și costă sume extrem de diferite de bani și timp de nefuncționare pentru a remedia.
Tentația este întotdeauna aceeași: strângeți ceva, păstrați unitatea online și rezolvați-o în timpul următoarei întreruperi planificate. Exact așa este o lucrare de reparare a cazanului cu scurgeri de patru ore se transformă într-un proiect de înlocuire de trei săptămâni cu o penalizare de producție atașată.
Deci, aici este concluzia mai întâi. Opriți, izolați și localizați înainte ca cineva să atingă o cheie. În cazanele industriale și cazanele de căldură reziduală, aproximativ două treimi din scurgerile de pe partea apei provin dintr-un set mic, previzibil de locații, iar fiecare locație are o metodă de reparare preferată cu propria sa toleranță la întârziere. Ceea ce urmează acoperă cauzele scurgerilor, cum să le diagnosticăm în siguranță, cum se compară opțiunile de reparație la timp și costuri și ce materiale și alegerile de design mențin un cazan uscat pentru următorul deceniu.
Localizați sursa de scurgere înainte de a deschide o singură cutie de scule - metoda de reparare este determinată de mecanismul de defecțiune, nu de locul în care se scurge apa.
Scurgerile din cazan nu sunt întâmplătoare. Ele se grupează în jurul unui număr limitat de mecanisme, iar fiecare mecanism își lasă propria semnătură pe metal. Dacă puteți numi mecanismul, puteți prezice reparația, timpul de nefuncționare și probabilitatea ca scurgerea să revină în același loc în decurs de douăsprezece luni.
| Locația scurgerii | Cel mai probabil cauza principală | Prima verificare pe teren | Reparație preferată |
|---|---|---|---|
| Sudura tub-to-foaia tubulara | Expansiune termică ciclică, vârf de sudură restrâns | Test de penetrant colorant, boroscop al articulației | Reparație locală de sudură plus reducerea stresului |
| Economizor sau perete tub preîncălzitor de aer | Coroziunea punctului de rouă acid, pH scăzut al apei de alimentare | Studiu cu ultrasunete a grosimii peretelui | Secțiune retube cu un design rezistent la coroziune |
| Suprafața tubului de pe partea de foc lângă suflantul de funingine | Eroziunea cenușii, tăierea cu abur | Inspecție vizuală în timpul întreruperii | Repararea manșonului sau înlocuirea unui singur tub |
| Garnituri pentru găuri de mână și găuri de vizitare | Garnitură învechită, cuplu neuniform pentru șuruburi, scaun deformat | Umplere la presiune joasă și observare a articulațiilor | Garnitură nouă cu o secvență de cuplu documentată |
| Conexiuni cu flanșă și șuruburi | Relaxare bolt sub ciclism termic | Imagini termice în timp ce unitatea este caldă | Strângeți din nou la specificație, adăugați șaibe elastice |
| Rosuri de dilatație și carcasă | Mișcare diferențială dincolo de cursa burdufului | Măsurarea vizuală a cursei și a distanței | Reproiectează elementul de expansiune |
| Conducte și conducte de purjare | Fluaj, eroziune-coroziune de la aburul umed | Test de duritate, cartografiere ultrasonică a grosimii | Înlocuire colector sau segment de conductă |
Două moduri rapide de a restrânge lista. Mai întâi, întrebați când apare scurgerea. O scurgere care apare doar la pornirea la rece este o problemă articulară legată de contracție; o scurgere care crește cu sarcina este de obicei coroziune sau eroziune determinată de debit și temperatură. În al doilea rând, întreabă unde iese apa în raport cu calea gazului. Defecțiunile din partea apei udă carcasa exterioară și izolația, în timp ce defecțiunile tubului de pe partea de incendiu apar adesea ca abur alb în coș sau ca o creștere a temperaturii coșului înainte ca apa să fie vizibilă.
Cele mai multe scurgeri ale cazanelor sunt simptome ale unei nepotriviri între condițiile reale de funcționare și proiectarea materialului, expansiunii sau tratarea apei - nu o dovadă că cineva a sudat prost acum zece ani.
Repararea unui cazan care are scurgeri începe cu mult înainte de sosirea aparatului de sudură. Secvența de mai jos este cea pe care o recomandăm echipelor de întreținere a instalațiilor și este concepută pentru a proteja atât echipajul, cât și dovezile care vă spun ce a eșuat de fapt.
O notă privind testarea hidrostatică: orice încercare peste presiunea de proiectare trebuie să urmeze codul aplicabil și documentația certificată proprie a cazanului, iar pe un cazan de căldură reziduală cu conducte pe partea de gaz atașată, calea de gaz trebuie să fie izolată pozitiv și purjată înainte de introducerea apei. Tăierea acelui colț este cel mai rapid mod de a transforma o sarcină de întreținere într-un incident.
Secvența de diagnosticare nu este documente – datele de operare și harta grosimii pe care le colectați în pașii trei și șase decid dacă reparația durează un an sau cincisprezece.
Când înregistrările de întreținere sunt sortate după locație și nu după dată, un model apare aproape imediat. Cazanele sunt ansambluri proiectate cu un număr finit de puncte slabe, iar acele puncte slabe se comportă constant în industrii foarte diferite. O baterie a cuptorului de cocs, o mașină de sinterizare și un cazan al unei centrale electrice rulează diferite chimie ale gazelor de ardere și profiluri de încărcare diferite, dar distribuția scurgerilor lor este remarcabil de similară. Cunoașterea distribuției așteptate schimbă modul în care stocați piese de schimb, modul în care scrieți traseul de inspecție și modul în care informați echipa de întreținere înainte de o întrerupere. Graficul de mai jos prezintă o distribuție reprezentativă a locațiilor de scurgere raportate de la inspecțiile cazanelor industriale și a cazanelor de căldură reziduală; instalațiile individuale vor diferi în funcție de combustibil, tratarea apei și ciclul de funcționare.
Locațiile de scurgeri raportate la inspecțiile cazanelor industriale (distribuție ilustrativă, procent din toate scurgerile înregistrate)
Primul lucru pe care îl spune graficul este că aproximativ o treime din toate scurgerile se află la îmbinarea tub-foaia tubulară, care este singurul loc dintr-un cazan în care trei materiale diferite cu trei rate de expansiune diferite sunt sudate într-o singură conexiune reținută. Acea concentrare nu este un defect de fabricație; este consecința firească a punerii unei sarcini termice ciclice pe o îmbinare rigidă.
Al doilea grup, de douăzeci și șase la sută, acoperă economizor și tuburi de preîncălzire a aerului. Aceste componente trăiesc la capătul rece al căii gazului, unde temperatura suprafeței metalului scade sub punctul de rouă acidă, astfel încât un cazan care arde combustibil cu sulf și rulează o temperatură scăzută a gazului de ieșire își va pierde întotdeauna primul economizor. Dacă instalația dvs. a înlocuit tuburile economizoare de două ori în cinci ani, problema este marja de temperatură a suprafeței, nu furnizorul de tuburi.
Al treilea grup, garniturile, găurile de mână și flanșele la șaptesprezece procente, este cel mai frustrant, deoarece este aproape în întregime evitabil. Aceste scurgeri provin de la elastomer învechit, cuplul neuniform al șuruburilor, scaune deformate și articulații strânse din nou prin simț, mai degrabă decât după specificații. Sunt ieftine de reparat individual și scumpe în ansamblu, deoarece fiecare costă o izolare, o răcire și o repornire.
Eroziunea pe partea de foc în apropierea suflantelor de funingine reprezintă 12 la sută. Modelul aici este foarte localizat: eroziunea urmează calea jetului de abur, astfel încât tuburile deteriorate sunt de obicei aceleași trei sau patru rânduri de fiecare dată. Rotirea pozițiilor suflantei de funingine sau ajustarea secvenței de suflare între întreruperi reduce de obicei acest număr în mod substanțial.
Rosturile de dilatare și carcasa reprezintă șapte procente, iar colectoarele și conductele de purjare sunt patru procente. Acestea sunt defecțiunile cu frecvență joasă și cu consecințe mari. Un rost de dilatare care are scurgeri dăunează izolației și carcasei, dar rareori amenință limita presiunii, în timp ce fisurarea prin fluaj într-un colector poate fi un eveniment de întrerupere forțată cu un timp lung de livrare pentru o forjare de înlocuire.
Citiți împreună, distribuția susține o strategie simplă de întreținere. Puneți cea mai mare parte a bugetului dumneavoastră de inspecție în îmbinările tub-to-foaia tubulară, băncile economizoare și îmbinările cu șuruburi, deoarece acele trei zone implică șaptezeci și șapte la sută din risc. Utilizați efortul rămas pentru cartografierea grosimii pe colectoare și conducte, unde defecțiunile sunt rare, dar severe.
De asemenea, explică de ce sfaturile generice despre repararea cazanelor cu scurgeri dezamăgește atât de des. O fabrică care își petrece întreruperea pentru repararea carcasei în timp ce temperatura de intrare a economizorului său rămâne sub punctul de rouă va reveni la lucru în optsprezece luni. Distribuția vă spune unde să căutați mai întâi, iar datele de operare vă spun de ce scurgerea a ales acel loc.
Trei zone – îmbinări tub-foaia tubulară, bănci de tuburi la capătul rece și conexiuni cu șuruburi – prezintă mai mult de trei sferturi din toate riscurile de scurgeri ale cazanului, așa că merită majoritatea bugetului de inspecție.
Odată ce mecanismul este cunoscut, opțiunile de reparare se îngustează rapid. Comparația de mai jos este scrisă din perspectiva unei instalații în exploatare care trebuie să aleagă între o reparație de două zile și o înlocuire de șase săptămâni și presupune că sunt respectate codul cazanului și documentația producătorului.
| Metoda | Cel mai potrivit pentru | Timp de oprire tipic | Cost relativ | Durată de viață realistă |
|---|---|---|---|---|
| Reparații locale de sudură | Crăpătură izolată de vârf de sudură, groapă mică pe o parte groasă de presiune | 1 până la 3 zile | Scăzut | 3 până la 10 ani dacă cauza este corectată |
| Obturarea tubului | Tuburi individuale eșuate, până la aproximativ zece la sută dintr-o bancă | 1 până la 2 zile | Scăzut | Nedefinit, dar capacitatea și echilibrul debitului sunt reduse |
| Sleeving | Daune prin eroziune sau coroziune pe o lungime scurtă a tubului | 2 până la 4 zile | Scăzut to medium | 2 până la 6 ani |
| Secţiune retube | Eșecuri multiple concentrate într-o singură bancă | 1 până la 3 săptămâni | Mediu | 8 până la 15 ani |
| Înlocuire completă a fasciculului de tuburi | Pierderea pe scară largă a peretelui sau schimbarea sarcinii | 3 până la 6 săptămâni | Mediu to high | 15 ani sau mai mult |
| Înlocuire completă a unității | Deteriorări ale carcasei, tamburului sau capului; datoria nu se mai potrivește cu designul | 2 până la 6 luni, inclusiv fabricarea | Înalt | 20 de ani sau mai mult |
Trei reguli practice stau în spatele acelei mese. În primul rând, blocarea este o măsură de stabilizare, nu o soluție. Fiecare tub astupat reduce zona de transfer de căldură și crește temperatura de ieșire a gazelor de ardere, ceea ce, la rândul său, împinge tuburile rămase mai aproape de punctul lor de rouă. Conectați mai mult de aproximativ zece la sută dintr-o bancă și ați reproiectat eficient cazanul fără a face inginerie.
În al doilea rând, reparațiile de sudură durează numai atunci când este abordată reținerea care a provocat fisura originală. Pe o îmbinare tub-foaia tubulară, asta înseamnă verificarea permisului de dilatare, jocul tub-găuri și tratamentul termic după sudare. O reparație care ignoră aceste trei elemente se va crăpa la același deget, de obicei în decurs de un an.
În al treilea rând, economia reparației ar trebui să fie evaluată pe căldura livrată, nu pe factura de reparație. Un economizor care are scurgeri, care este înfundat în loc de retubulat, crește temperatura de ieșire a gazelor de ardere, ceea ce crește consumul de combustibil la fiecare oră de funcționare a cazanului. La o unitate care arde continuu, acea penalizare poate depăși costul unei retuburi adecvate în două sau trei sezoane de funcționare.
Conectarea și sudarea câștigă timp; doar o reparație care înlătură cauza mecanică sau chimică a scurgerii cumpără fiabilitate.
Când reparația nu mai are sens, decizia de înlocuire este determinată de locul în care se află cazanul în proces. Cazanele de căldură reziduală nu sunt produse interschimbabile; fiecare configurație este potrivită cu o sursă de gaz, o încărcare de praf și un profil de temperatură. Banda de mai jos enumeră configurațiile cel mai des specificate în instalațiile chimice pe cărbune, metalurgie, electrice și amoniac.
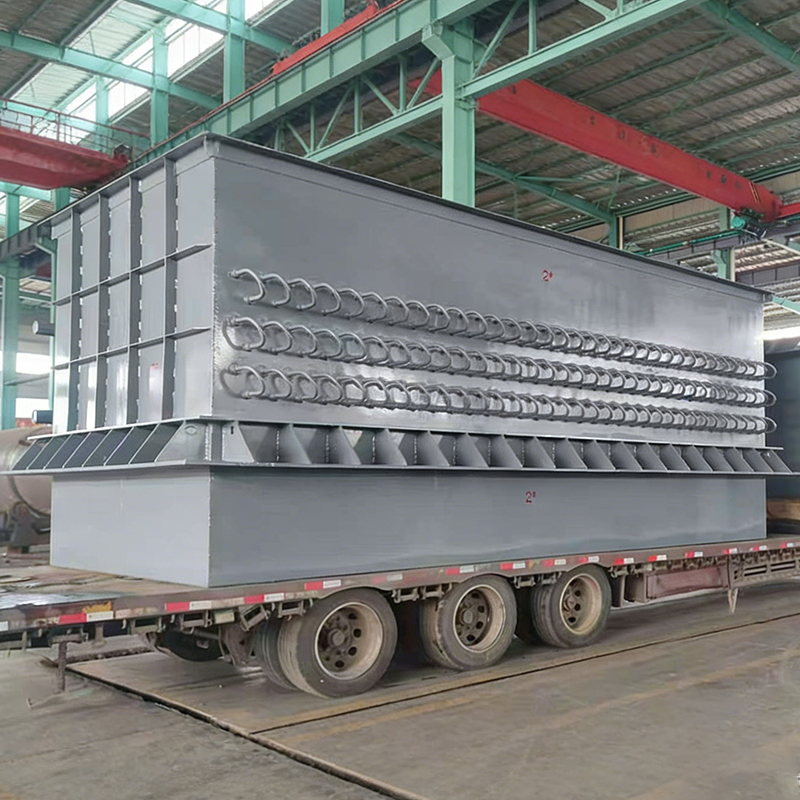
 Cazan de căldură reziduală cuptor de cocs gaze arse Cazanul pentru căldură reziduală din cuptorul de cocs este un dispozitiv de înaltă eficiență, care economisește energie, dezvoltat special pentru industria cocsării. Are ca scop recuperarea și utilizarea... Vizualizare produs →
Pentru fiecare dintre aceste poziții, adresați aceleași patru întrebări înainte de a solicita oferte. Care este debitul de gaz proiectat și intervalul de temperatură la admisie, inclusiv condițiile deranjate? Care este încărcarea de praf și distribuția dimensiunii particulelor la intrare? Care este conținutul de sulf și umiditate și, prin urmare, punctul de rouă acid care stabilește temperatura minimă a metalului? Și la ce turndown funcționează de fapt fabrica, spre deosebire de gama de plăcuțe?
Selectarea furnizorului contează la fel de mult ca și configurația. Un cazan de căldură reziduală este un vas sub presiune cu o suprafață de transfer de căldură pe partea de gaz, astfel încât producătorul are nevoie atât de o calificare pentru cazan, cât și de vas sub presiune și de experiență practică cu mediul specific praf și coroziune. Un furnizor care a construit doar schimbătoare de căldură cu gaz curat nu va specifica de obicei distanța dintre tuburi și suflarea funinginei, iar prima scurgere va apărea în al doilea an de funcționare.
Potriviți configurația cazanului cu poziția procesului, încărcarea cu praf și punctul de rouă acid înainte de a compara prețurile - erorile de configurare nu pot fi corectate printr-o reducere.
Cea mai mare parte a prevenirii scurgerilor într-un cazan industrial are loc în faza de desen, nu în atelierul de întreținere. Trei decizii de proiectare fac cea mai mare parte a lucrării: menținerea temperaturii metalului peste punctul de rouă acid, alegerea unui design de îmbinare care tolerează dilatarea diferențială și limitarea vitezei gazului în primele rânduri de tuburi.
Coroziunea punctului de rouă este mecanismul dominant în economizoare și preîncălzitoare de aer. Răspunsul de inginerie este o marjă documentată între temperatura minimă a metalului și punctul de rouă acid calculat, susținută pe întregul interval de funcționare, inclusiv în condiții de sarcină scăzută. Un cazan care menține această marjă la sarcină maximă, dar scade sub ea la patruzeci de procente de sarcină, va eșua în continuare, doar mai lent.
Acolo unde îmbinările sudate convenționale de economizor se luptă cu temperaturi ridicate, praf ridicat și condens corosiv, construcțiile lipite oferă un set diferit de compromisuri. Un economizor lipit pe bază de nichel folosește o conexiune complet brazată între tub și colector, care îndepărtează vârful lung de sudură care acționează ca un inițiator de fisuri pe îmbinările încărcate ciclic și asigură un contact mai uniform între tub și aripioară. Metalul de umplutură este selectat mai degrabă pentru rezistența la coroziune decât pentru ușurința sudării, iar suprafața rezultată rezistă condensului acid care atacă capătul rece al căii de gaze de ardere.
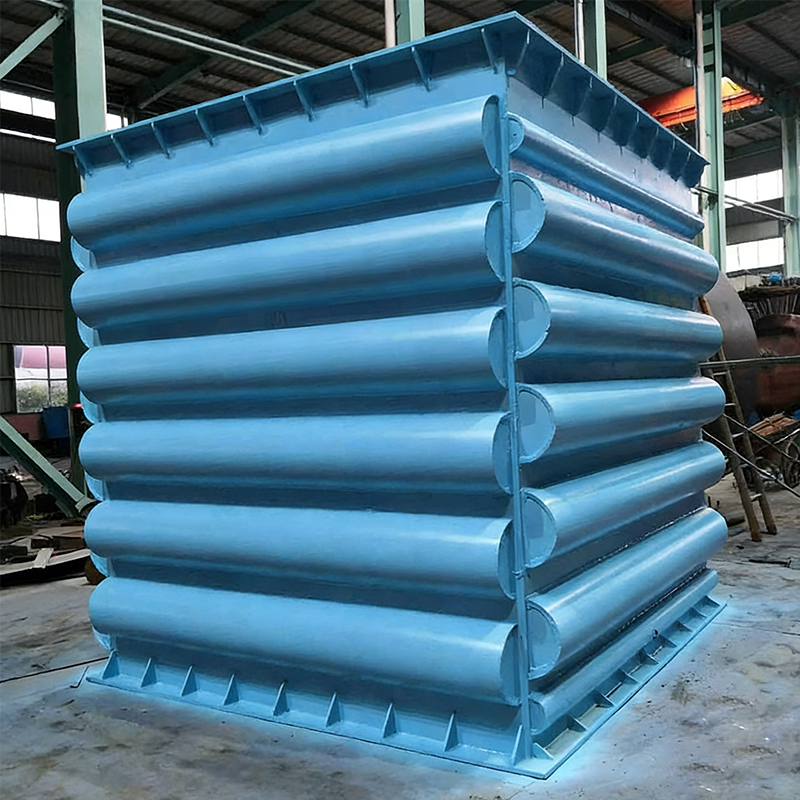
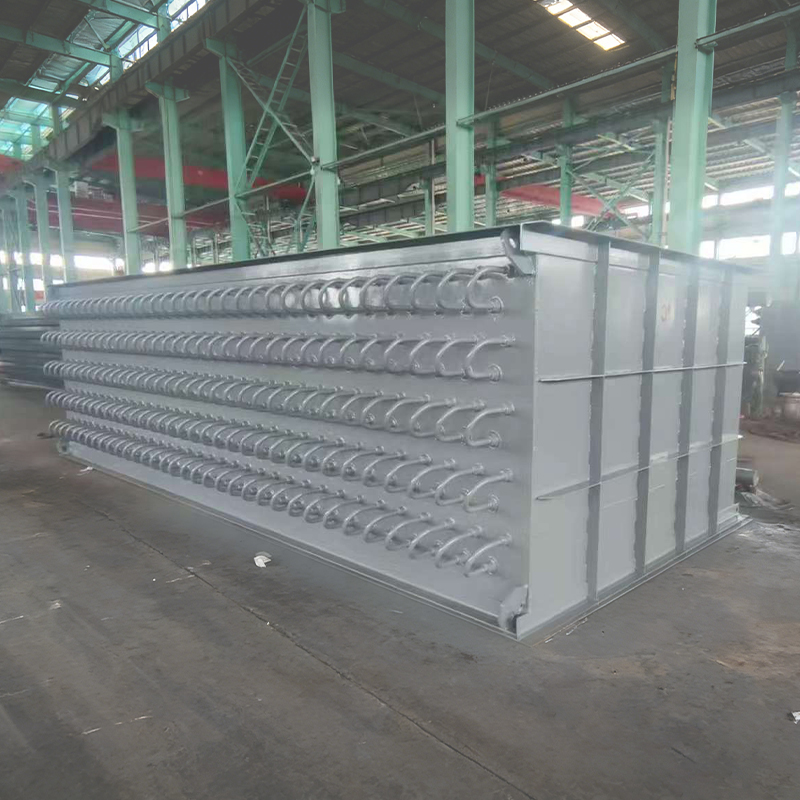 Economizor lipit pe bază de nichel Economizor lipit pe bază de nichels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Vizualizare produs →
Acolo unde cerința este pur și simplu de a încălzi aerul de ardere cu căldură reziduală a gazelor de ardere, un preîncălzitor de aer este alegerea mai economică, cu condiția să se mențină marja de temperatură la capătul rece și ca pasajele de gaz să poată fi curățate fără a demonta întregul banc. Selectarea dintre cele două ar trebui să urmeze analiza gazelor de ardere, nu ordinea catalogului de echipamente.
Eroziunea crește aproximativ cu viteza gazului, astfel încât primele rânduri ale unui cazan cu praf ar trebui proiectate pentru o viteză mai mică decât restul pachetului. Amplasarea suflantei de funingine contează și: o suflante care direcționează aburul către același rând de tuburi din același unghi timp de ani de zile va eroda o linie previzibilă de tuburi, iar rotirea secvenței între întreruperi este o modalitate ieftină de a răspândi uzura.
Pe partea apei, detaliile de design care previn scurgerile sunt mai puțin strălucitoare, dar la fel de decisive: interiorul corect al tamburului pentru a evita transferul de abur, capacitate adecvată de purjare pentru a controla solidele dizolvate și un dezaerator care îndepărtează cu adevărat oxigenul, mai degrabă decât unul care este prezent doar pe flux. Problemele de chimie ale apei apar pe suprafața tubului luni mai târziu, iar până atunci daunele sunt deja localizate.
O marjă documentată de temperatură la capătul rece și un design al îmbinării care tolerează expansiunea diferențială previn mai multe scurgeri decât poate repara orice regim de întreținere.
Decizia ar trebui luată pe baza a patru cifre: grosimea măsurată a peretelui față de minimul necesar, numărul de scurgeri în perioada de funcționare curentă în comparație cu cea anterioară, durata de viață de proiectare rămasă a pieselor sub presiune și valoarea unei zile de producție pierdută. Când acele numere indică în direcții diferite, utilizați criteriile de mai jos.
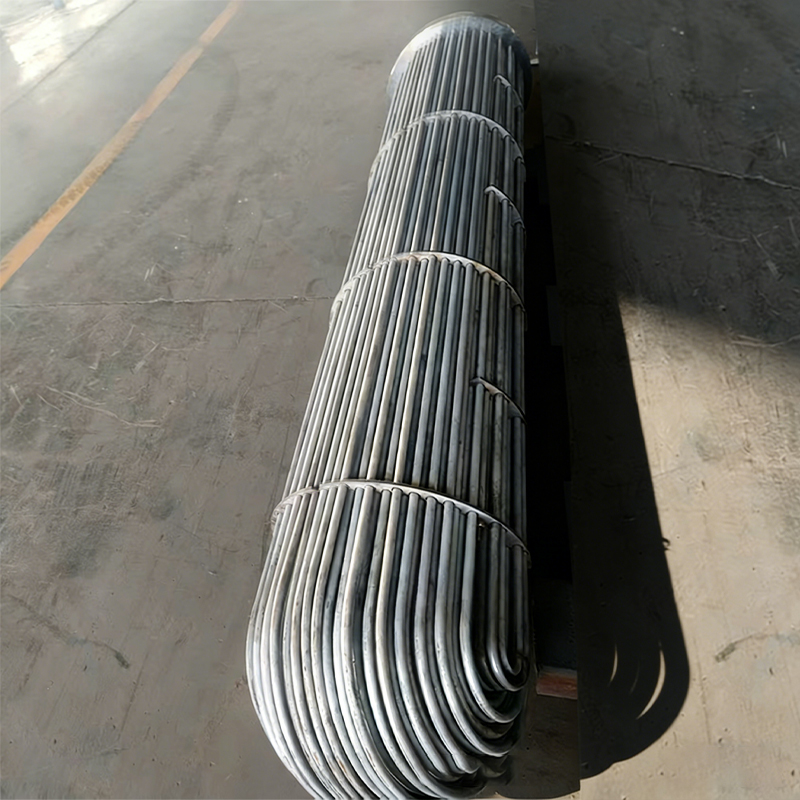 Schimbător de căldură cu carcasă și tub Schimbătorul de căldură cu carcasă și tuburi este un schimbător de căldură industrial tipic și universal. Structura sa de bază constă dintr-o carcasă mare (partea carcasei) care adăpostește tubul ... Vizualizare produs →
| Reparați pe loc când | Planificați înlocuirea când |
|---|---|
|
|
Calculul rambursării merită făcut în mod corespunzător. Un economizor cu scurgeri care obligă instalația să ocolească o parte a suprafeței de transfer de căldură crește temperatura de ieșire a gazelor arse și fiecare grad de recuperare pierdut se traduce în combustibil suplimentar pe oră. Înmulțiți acea penalizare orară cu orele anuale de funcționare, adăugați costul întreruperilor neplanificate provocate de unitatea actuală și comparați totalul cu prețul livrat al unei bănci de înlocuire, inclusiv instalarea.
La multe unități cu serviciu continuu, aritmetica se rezolvă în favoarea înlocuirii în doi până la trei ani, și aceasta înainte de a lua în considerare riscul unei întreruperi forțate în timpul unei perioade de vârf de producție. În schimb, la unitățile care funcționează câteva săptămâni pe an, o reparație la fața locului cu chimia corectă a apei poate rămâne alegerea rațională timp de un deceniu.
O altă variabilă merită menționată: costul unei reparații de proastă calitate. O sudură care trece un test hidrostatic, dar lasă o concentrație de stres la vârful piciorului va eșua din nou, iar a doua defecțiune costă de obicei mai mult decât prima pentru că ajunge fără avertisment și adesea în timpul unei campanii de producție.
Înlocuiți atunci când frecvența scurgerilor crește pe mai multe bănci și grosimea peretelui este la minim; reparați numai atunci când mecanismul este cunoscut și durata de viață rămasă acoperă următorul ciclu de întrerupere.
Un cazan reparat rămâne reparat numai dacă cei trei factori care conduc la formarea scurgerilor sunt ținuți în interiorul anvelopei lor de proiectare. Chimia apei controlează rata de pierdere a peretelui din interior, ciclul de încărcare controlează acumularea deteriorărilor cauzate de oboseală la îmbinări, iar intervalele de inspecție decid dacă următoarea scurgere este găsită de un tehnician sau de un operator de schimb în miezul nopții.
| Interval | Activitate | Înregistrează | Mecanismul de scurgere a fost abordat |
|---|---|---|---|
| Fiecare schimb | Verificați stabilitatea nivelului tamburului, funcționarea de purjare și orice infiltrație vizibilă | Înregistrează citiri și observații | Excursii de operare, plâns de garnitură |
| Zilnic | Teste de pH, conductivitate și oxigen dizolvat în apa de alimentare | Diagramă de tendințe, nu doar o valoare | Pitting pe partea apei și coroziune sub depozit |
| Săptămânal | Verificarea temperaturii de ieșire a gazelor de ardere și a opacității coșului | Temperatura față de linia de bază a sarcinii | Scurgere timpurie a tubului, murdărie și ocolire |
| Lunar | Imagini termice ale carcaselor, flanșelor și ușilor căminelor în timp ce sunt calde | Imagini depuse față de lunile precedente | Scurgeri de îmbinare și garnitură înainte de defecțiune |
| Întrerupere anuală | Maparea cu ultrasunete a grosimii bancilor de economizor și preîncălzitor de aer | Citiri cartografice în grilă | Subțierea pereților de la coroziune și eroziune |
| Întrerupere anuală | Testarea vopselelor penetrante sau a particulelor magnetice a sudurilor tub-to-foaia tubulară | Înregistrări în comun | Crăpare de oboseală la articulațiile reținute |
| La fiecare 3 până la 5 ani | Inspecție completă a piesei sub presiune, testare a durității capului, măsurarea cursei rostului de dilatație | Raport de inspecție certificat | Fluaj, supracursă de expansiune, deteriorare a carcasei |
Două obiceiuri fac aceste intervale eficiente. Prima este compararea citirilor cu o linie de bază corectată în funcție de sarcină, mai degrabă decât cu o valoare de alarmă fixă, deoarece majoritatea scurgerilor se anunță ca o mică schimbare a tendinței cu mult înainte de a trece un prag. Al doilea este scrierea corecției chimice a apei în aceeași ordine de lucru ca și reparația mecanică, astfel încât soluția și cauza sunt închise împreună.
Ciclul de încărcare merită o atenție specială. Fiecare pornire și oprire aplică un ciclu termic complet îmbinărilor tub-foaia tubulară, colectoarelor și elementelor de dilatare, iar daunele cauzate de oboseală se acumulează indiferent de cât de atent a fost executată reparația. Reducerea numărului de cicluri inutile și menținerea ratelor rampei în curba producătorului nu costă nimic și extinde direct intervalul dintre scurgeri.
Tendința chimiei și a temperaturii gazului de ieșire săptămânal - un cazan cu scurgeri apare aproape întotdeauna ca o schimbare de tendință cu săptămâni înainte de a apărea ca apă pe podea.
Odată ce decizia trece de la reparație la înlocuire, întrebarea de aprovizionare devine practică: cine poate livra o piesă sub presiune care se potrivește conductelor existente, îndeplinește cerințele aplicabile pentru cazan și vas sub presiune și ajunge în fereastra de întrerupere? Răspunsul este de obicei un producător de echipamente originale, mai degrabă decât un atelier de fabricație generală, din trei motive.
Prima este calificarea. Un cazan de căldură reziduală este o componentă de limită a presiunii, iar producătorul are nevoie de aprobările de proiectare și fabricație care se aplică în jurisdicția dvs. În China, aceasta înseamnă o licență de fabricație de vase sub presiune de clasa a treia pentru munca casnică și ștampilarea ASME pentru echipamente exportate sau proiecte finanțate internațional. Un producător general de oțel nu poate furniza în mod legitim acea parte, oricât de competitivă ar fi oferta.
Al doilea este cunoașterea procesului. Suprafețele de transfer de căldură pe partea de gaz eșuează în moduri specifice în anumite industrii, iar un producător care a furnizat aplicații de cuptoare de cocs, sinterizare și suflare cu oxigen va cunoaște deja modelele de eroziune și murdărire. Această experiență se manifestă în distanța dintre tuburi, plasarea suflantului de funingine, cursa rostului de dilatare și marja de temperatură la capătul rece, toate acestea fiind invizibile pe un desen general, dar decisive în funcționare.
Al treilea este domeniul de livrare. O reparație sau o înlocuire a scurgerilor necesită, de obicei, mai mult decât un pachet: necesită modificări ale conductelor, suporturi structurale, izolație, detalii refractare, robinete de instrumente și suport pentru punere în funcțiune. Lucrul cu un singur furnizor care proiectează, produce, instalează și pune în funcțiune elimină riscul de interfață dintre trei sau patru contractori separați.
Atunci când evaluați furnizorii potențiali, solicitați dovezi mai degrabă decât afirmații: calificările în scris ale recipientului sub presiune și cazanului, echipamentele de producție interne care determină calitatea realizabilă a îmbinării și o listă de referință de la fabricile care funcționează în condiții de gaz comparabile. Un producător cu propriul cuptor de lipire, capacitate de înfășurare cu aripioare și linie de producție a conductelor de căldură are control direct asupra îmbinărilor care provoacă cele mai multe scurgeri la capătul rece, ceea ce este o diferență semnificativă față de un furnizor care subcontractează aceste operațiuni.
Pentru instalațiile care operează la nivel internațional, conversația de aprovizionare ar trebui, de asemenea, să confirme practica documentației: certificate de materiale, specificații ale procedurii de sudare și înregistrări de calificare, rapoarte de încercări nedistructive, certificate de încercare hidrostatică și desene așa cum sunt construite. Aceste documente sunt ceea ce va cere un inspector, iar absența lor poate întârzia punerea în funcțiune mult timp după ce echipamentul a ajuns la fața locului.
În cele din urmă, prețul ar trebui evaluat pe o bază de cost total, care include performanța de recuperare a căldurii livrate, intervalul așteptat între intervențiile de întreținere și timpul de răspuns al furnizorului pentru piese de schimb. Un pachet mai ieftin care conectează capătul rece cu produse de coroziune în termen de optsprezece luni nu este deloc mai ieftin.
Sursa de piese sub presiune de la un producător calificat de cazane și recipiente sub presiune cu producție comună internă — documentația și calitatea îmbinării nu pot fi inspectate în munca unui subcontractant după livrare.
În sute de lucrări de inspecție și reparații, aceleași cinci greșeli se repetă. Fiecare este ieftin de evitat și costisitor de repetat.
Fiecare dintre aceste greșeli are în spate o logică pe termen scurt - presiunea timpului, presiunea bugetului, o fereastră de întrerupere care deja alunecă. Problema este că costul greșelii aterizează pe următorul buget de întreținere, adesea în timpul unei campanii de producție când fabrica își poate permite cel mai puțin o oprire neplanificată.
O disciplină simplă le rezolvă pe majoritatea: înainte ca orice reparație să fie închisă, înregistrați mecanismul, metoda de reparare, măsurarea care a justificat-o și schimbarea operațională care va preveni reapariția. Zece minute de documentare la sfârșitul unei reparații este cea mai ieftină investiție de fiabilitate disponibilă pentru o fabrică.
Fiecare reparație a scurgerilor ar trebui să se închidă cu un mecanism înregistrat și o schimbare operațională corespunzătoare - în caz contrar, aceeași scurgere este pur și simplu programată pentru o dată ulterioară.
Două pagini care merită păstrate deschise în timp ce se pregătește o decizie de reparare sau înlocuire:
Ambele pagini presupun același punct de plecare ca și acest articol: înțelegeți mecanismul, apoi alegeți echipamentul.
Deciziile bune de aprovizionare încep cu un mecanism clar de defectare - aduceți analiza gazului, harta grosimii și istoricul scurgerilor la prima conversație cu furnizorul.
Repararea unui cazan care are scurgeri este o secvență de decizie, nu o singură sarcină. Identificați locația, confirmați mecanismul, alegeți o reparație care înlătură cauza și înregistrați modificarea de funcționare care o împiedică să revină. Când datele despre grosime și frecvența de scurgere spun că unitatea este terminată, tratați înlocuirea ca pe un proiect de inginerie cu o poziție de proces, o încărcare de praf și un punct de rouă acid atașate și specificați echipamentul în raport cu acele numere, mai degrabă decât pe o pagină de catalog.
Instalațiile care urmează acea secvență înregistrează de obicei mai puține scurgeri, întreruperi mai scurte și un interval mai lung între intervențiile majore. Plantele care urmăresc apa în loc de mecanism văd din nou aceeași scurgere, de obicei la scurt timp după următoarea repornire și, de obicei, în momentul cel mai puțin convenabil al anului de producție. Diferența dintre cele două nu este bugetul; este ordinea în care se pun întrebările.
Întrebați despre mecanism înainte de metodă și despre design înainte de preț - numai acea comandă previne cele mai multe scurgeri repetate ale cazanului.
Vă vom ajuta să mergeți spre succes.

Zona de aglomerare industrială de înaltă tehnologie Maqiao North, orașul Jingjiang, orașul Taizhou, provincia Jiangsu

+86-18752676699 / +86-13961025664